

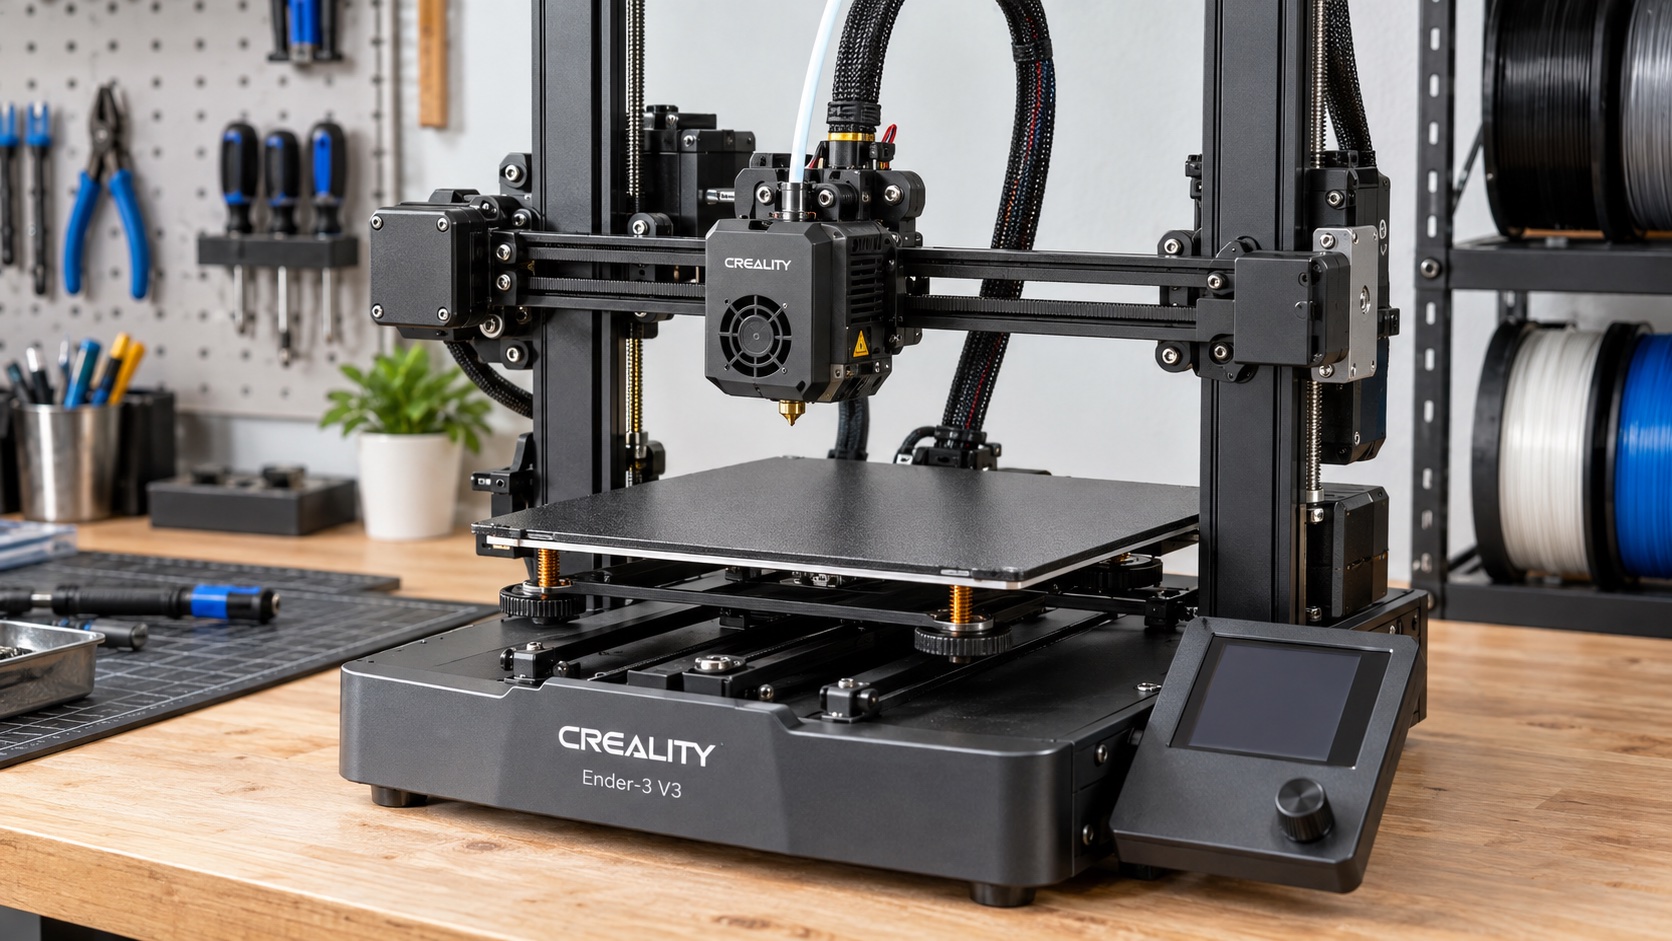
La respuesta corta depende de la tecnología: una impresora FDM (la más común en escritorio) y una impresora de resina no comparten prácticamente ninguna pieza física. Este texto se centra en FDM/FFF, que es lo que casi todos buscan bajo este término, y dedica un bloque aparte a la resina para no mezclar los dos sistemas.
Antes de entrar en detalle, un mapa rápido de los seis grupos funcionales de una impresora FDM:
- Estructura: chasis, ejes y guías que sostienen todo lo demás.
- Movimiento: motores, correas y husillos que posicionan cabezal y cama.
- Extrusión: extrusor, hotend y boquilla, el conjunto que funde y deposita el material.
- Plataforma: la cama donde se forma la pieza.
- Refrigeración y sensores: ventiladores y sensores que controlan el proceso.
- Electrónica: placa, drivers y fuente de alimentación.
La confusión más común, y la que más dinero y tiempo cuesta quien la comete, es tratar el extrusor, el hotend y la boquilla como si fueran una sola pieza. No lo son, y el orden en que se explican aquí importa: primero esa distinción, porque de ahí depende casi cualquier decisión práctica posterior.
Extrusor, hotend y boquilla: la diferencia que evita más confusiones
En muchas tiendas y tutoriales, "extrusor" se usa para nombrar todo el conjunto que empuja y funde el filamento. Técnicamente son tres piezas con funciones distintas, y confundirlas es la causa más frecuente de comprar o desmontar la pieza equivocada.
Extrusor: empuja el material
Es el mecanismo mecánico —un motor con un engranaje dentado— que toma el filamento del rollo y lo empuja hacia el hotend. Puede estar montado justo encima del hotend (extrusión directa) o alejado en el chasis, enviando el filamento por un tubo (Bowden). Si el filamento no avanza o se escucha un clic repetido, casi siempre el problema empieza aquí, no en el hotend.
Hotend: controla y genera el calor
El hotend es un conjunto, no una sola pieza: un heater (resistencia que calienta), un thermistor o sensor térmico (que mide la temperatura, es una pieza distinta del heater), un heatbreak (barrera que separa la zona caliente de la fría) y un heatsink con su propio ventilador (evita que el calor suba y atasque el filamento antes de tiempo). Según la especificación oficial de la Creality Ender-3 V3, su hotend admite hasta 300 °C y usa filamento de 1,75 mm de diámetro; ese límite de temperatura es una propiedad de ese modelo concreto, no un techo universal para toda impresora FDM.
Boquilla: define la salida del material
Es la punta intercambiable por donde sale el plástico fundido, disponible normalmente entre 0,2 y 1,2 mm. El diámetro de boquilla más habitual en impresoras actuales es 0,4 mm, y es una medida distinta del diámetro del filamento: una Ender-3 V3 usa filamento de 1,75 mm con una boquilla de 0,4 mm, y confundir ambos números es un error común al comprar repuestos.
Mapa de los componentes principales de una impresora FDM
La siguiente tabla junta los nueve sistemas de una FDM típica con su función y con el síntoma que suele delatar una falla en cada uno. Sirve como referencia rápida antes de entrar en el detalle de cada sistema en las secciones siguientes.
| Sistema | Componentes | Función | Síntoma típico |
|---|---|---|---|
| Estructura | Chasis, carriles, ejes | Sostiene y alinea todos los sistemas | Vibración o piezas torcidas |
| Movimiento | Motores, correas, husillos, guías | Mueve el cabezal y la cama en X/Y/Z | Capas desplazadas o ruido |
| Extrusor | Motor y engranaje de extrusión | Empuja el filamento hacia el hotend | El filamento no avanza |
| Hotend | Heater, sensor, heatbreak, heatsink | Calienta y controla la temperatura de fusión | Temperatura oscila o no calienta |
| Boquilla | Nozzle intercambiable | Da forma y diámetro al material fundido | Extrusión irregular u obstrucción |
| Cama | Superficie, resistencia, sensor de nivel | Recibe y sujeta la primera capa | La pieza no se adhiere |
| Refrigeración | Ventilador de hotend, ventilador de pieza | Enfría el heatbreak y el plástico ya impreso | Puentes deformados o atascos |
| Sensores | Filamento, temperatura, nivelación | Detectan fallos y ajustan el proceso | Paros o alertas inesperadas |
| Electrónica | Placa, drivers, fuente de alimentación | Controla motores, calor y comunicación | Apagones o movimientos erráticos |
Ninguna columna sustituye un diagnóstico completo: un mismo síntoma puede tener más de una causa, como se detalla más adelante. Lo que sí permite esta tabla es descartar sistemas rápido antes de desarmar nada.
Estructura y movimiento: por qué no todas las impresoras se ven iguales
Chasis
Suele ser un marco de perfiles de aluminio que le da rigidez a toda la máquina. Un chasis flexible se traduce directamente en vibración visible en la superficie de la pieza impresa, conocida como "ringing" o "ghosting".
Guías, correas y husillos
Las guías (varillas o rieles lineales) definen por dónde se desplazan cabezal y cama. Las correas mueven típicamente los ejes X y Y; los husillos (tornillos roscados) suelen mover el eje Z, donde se necesita más precisión y menos velocidad.
Motores
El tipo de motor paso a paso más usado en impresoras de escritorio es el NEMA 17, pero cuántos motores tiene una máquina y qué eje mueve cada uno depende de la arquitectura: no hay un número universal de motores válido para toda impresora FDM.
Cartesian, CoreXY y CoreXZ
En una arquitectura cartesiana clásica ("bed-slinger"), la cama se mueve en un eje mientras el cabezal se mueve en los otros dos. En CoreXY y CoreXZ, dos motores fijos combinan sus movimientos mediante correas para mover el cabezal, reduciendo la masa que se desplaza y permitiendo más velocidad. La Ender-3 V3 usa un sistema CoreXZ con extrusión directa, según su ficha técnica; una impresora más clásica con extrusión Bowden y chasis cartesiano puede tener un extrusor montado lejos del hotend, lo que cambia por completo dónde hay que buscar un atasco.
Cama, superficie de impresión y nivelación
La cama es la superficie donde se forma la primera capa, y de esa primera capa depende que el resto de la pieza se sostenga. La mayoría de las impresoras actuales usan cama caliente para reducir el warping (deformación por enfriamiento desigual); la Ender-3 V3, por ejemplo, admite hasta 110 °C, un límite específico de ese modelo. Es común que la superficie sea una lámina flexible y magnética con recubrimiento PEI, que permite retirar la pieza doblando la lámina en vez de hacer palanca con una espátula. Un sensor de nivelación automática mide la distancia entre boquilla y cama en varios puntos para compensar pequeñas irregularidades, pero no sustituye una superficie limpia: grasa o residuos de plástico en la cama son la causa más común de que la primera capa no se pegue, antes que cualquier falla de hardware.
Refrigeración y sensores
Dos ventiladores con trabajos distintos
El ventilador del hotend (o del heatsink) suele estar encendido todo el tiempo que la impresora está caliente, y su trabajo es evitar que el calor suba por el heatbreak y atasque el filamento antes de llegar a la boquilla. El ventilador de pieza, en cambio, sopla directamente sobre el plástico ya extruido y su velocidad la controla el slicer capa por capa; una falla aquí no impide imprimir, pero sí produce puentes caídos y voladizos deformados.
Sensores que la máquina usa para tomar decisiones
El sensor de filamento (o "runout sensor") detecta si el material se acabó o se rompió; la Ender-3 V3 lo incluye de fábrica según su especificación oficial. El thermistor mide la temperatura del hotend y es una pieza distinta del heater que la genera. El sensor o sonda de nivelación mide la altura de la cama antes de imprimir. Los tres fallan de forma distinta: un sensor de filamento sucio genera pausas falsas, un thermistor mal asentado genera oscilaciones de temperatura, y una sonda descalibrada genera una primera capa despareja en zonas específicas de la cama.
Electrónica: placa, drivers y fuente de alimentación
La placa controladora (mainboard) coordina todo: recibe el archivo de impresión ya procesado y controla motores, temperatura y sensores. Los drivers de los motores paso a paso —uno por cada motor— determinan el nivel de corriente y el microstepping, lo que influye directamente en cuánto ruido hace la impresora. La fuente de alimentación convierte la corriente de la pared en el voltaje que usan motores, placa y calentadores; una fuente insuficiente puede provocar reinicios al calentar la cama y el hotend al mismo tiempo. La Ender-3 V3 usa una placa de 32 bits, un estándar cada vez más común frente a las placas de 8 bits de generaciones anteriores, aunque este dato no cambia el diagnóstico de una falla: es contexto, no un criterio de decisión.
Qué componente revisar según el problema
Un síntoma no es un diagnóstico definitivo: varias piezas distintas pueden producir el mismo efecto visible. Esta lista es un punto de partida para descartar, no una conclusión automática.
- El filamento no avanza o el extrusor hace clic
- Engranaje del extrusor sucio o desgastado, tensión mal ajustada, o filamento enredado en el rollo.
- La boquilla no calienta o tarda demasiado
- Heater dañado, conector flojo, o cableado del hotend deteriorado.
- La temperatura sube y baja sin estabilizarse
- Thermistor mal asentado en el heat block o cableado del sensor con falso contacto.
- La primera capa no se adhiere
- Cama sucia o con grasa, nivelación incorrecta, o temperatura de cama insuficiente para el material.
- Las capas superiores se ven desalineadas
- Correa floja, husillo suelto, o motor paso a paso perdiendo pasos por sobrecalentamiento.
- Aparecen hilos o rebabas entre secciones de la pieza
- Ventilador de pieza insuficiente o retracción mal calibrada en el slicer.
- La impresora deja de detectar el filamento a mitad de la impresión
- Sensor de filamento sucio, mal calibrado, o filamento con diámetro irregular.
- Ruido fuerte o vibración visible en la pieza
- Correas muy tensas, rodamiento dañado, o un tornillo suelto en el chasis.
No compres un repuesto todavía: tres comprobaciones antes de cambiar una pieza
Muchas fallas que parecen de hardware son en realidad de limpieza o ajuste, y confirmarlo cuesta minutos en lugar del precio de una pieza nueva.
- Limpieza y obstrucción: una boquilla parcialmente tapada produce los mismos síntomas que un extrusor dañado. Una limpieza en frío ("cold pull") o una aguja de calibre adecuado resuelve la mayoría de los atascos sin desarmar nada.
- Cableado, conectores y tensión: un conector flojo en el hotend o una correa destensada imitan fallas eléctricas o mecánicas más serias. Revisar esto antes de asumir que un componente está dañado evita compras innecesarias.
- Especificación y compatibilidad: antes de pedir un repuesto, confirmar el modelo exacto de la impresora, el diámetro de filamento y de boquilla, y el tipo de conector. La diferencia de costo entre confundirse no es menor: en México, ejemplos de boquillas de 0,4 mm compatibles con Ender-3 V3 se observaron entre MXN$139 y MXN$400 en septiembre de 2026, mientras que un conjunto de extrusión completo (extruder assembly) puede costar varias veces más que una sola boquilla.
¿Y una impresora 3D de resina? Sus componentes cambian por completo
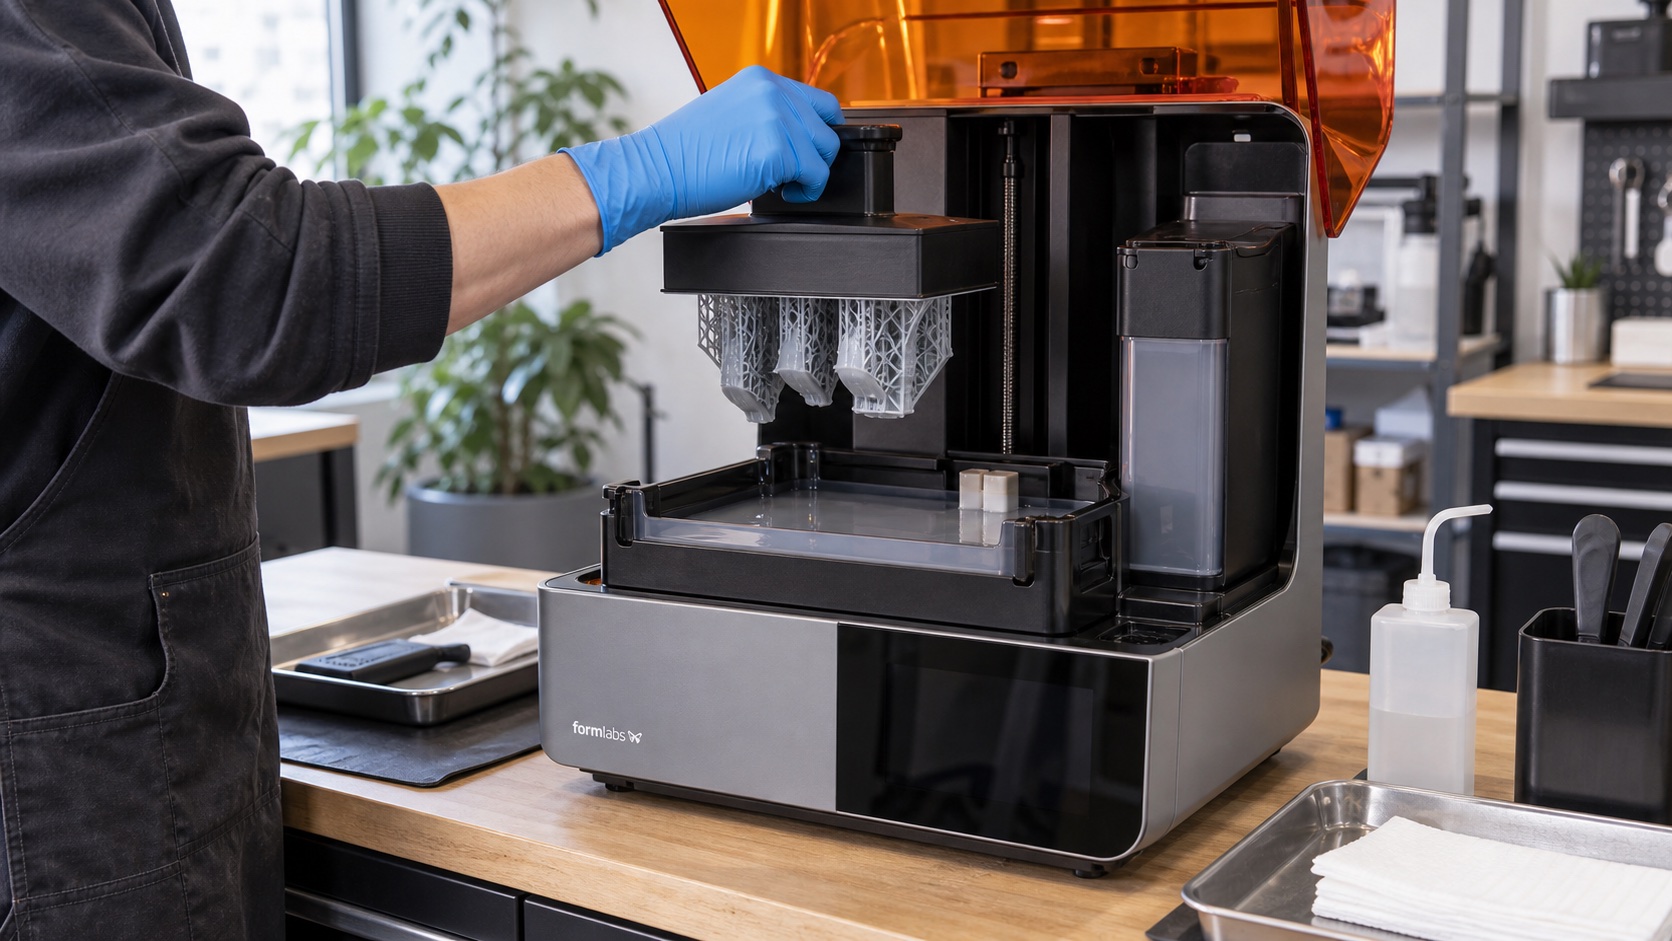
Si la búsqueda de "componentes de una impresora 3D" partió de una impresora de resina (SLA/MSLA), la lista anterior no aplica: una impresora de resina no tiene extrusor ni hotend, porque no funde filamento sólido. Según la guía oficial de inicio rápido de la Formlabs Form 4, sus piezas principales son un cartucho de resina líquida, un tanque de resina, una plataforma de impresión donde se forma la pieza capa por capa desde abajo, y un mezclador que homogeniza la resina dentro del tanque. La Form 4 añade además pantalla táctil, cubierta removible y cámara integrada para monitoreo. Ninguno de estos componentes tiene equivalente directo en una FDM: no hay boquilla, no hay filamento y no hay ventilador de pieza en el mismo sentido.
Tres arquitecturas reales para ver la diferencia
Buscar "la pieza de una impresora 3D" sin identificar antes el modelo y la tecnología es impreciso: la lista de componentes cambia según la arquitectura, no solo entre FDM y resina. La siguiente tabla compara tres impresoras reales para mostrar esa variación con datos concretos en vez de generalidades.
| Modelo | Tecnología | Alimentación/material | Plataforma | Componentes distintivos |
|---|---|---|---|---|
| Creality Ender-3 V3 | FDM, extrusión directa, CoreXZ | Filamento 1,75 mm, boquilla 0,4 mm | Cama con lámina PEI flexible | Sensor de filamento, placa de 32 bits |
| UltiMaker S3 | FDM, alimentación Bowden | Filamento 2,85 mm mediante feeders remotos | Plataforma de vidrio | Feeder 1 y 2, tubos Bowden, cabezal doble |
| Formlabs Form 4 | Resina líquida, curado por luz | Cartucho de resina líquida | Plataforma de impresión extraíble | Tanque de resina, mezclador, pantalla táctil |
La diferencia entre Ender-3 V3 y UltiMaker S3 no es solo el diámetro de filamento (1,75 mm frente a 2,85 mm, según las especificaciones del manual oficial de la UltiMaker S3): al usar Bowden, el extrusor de la S3 está lejos del hotend, con un tramo más largo de filamento entre ambos, lo que cambia cómo se comporta un material flexible y dónde conviene buscar primero un atasco. Con Form 4, directamente no hay extrusor que buscar.
Qué datos revisar antes de comprar un componente de reemplazo
Antes de ordenar cualquier repuesto, confirmar estos datos reduce casi todo el riesgo de recibir la pieza equivocada:
- Modelo exacto de la impresora, incluyendo la variante (por ejemplo, Ender-3 V3, V3 SE o V3 KE no son intercambiables entre sí).
- Diámetro de filamento y de boquilla, verificados por separado.
- Tipo de heater y de sensor de temperatura (el thermistor NTC de 100K es común, pero no universal).
- Tipo de conector eléctrico y voltaje del calentador cuando aplique.
- Encaje mecánico: longitud del heatbreak y tipo de rosca de la boquilla.
- Dependencia de firmware o de piezas propietarias del fabricante, cuando exista.