

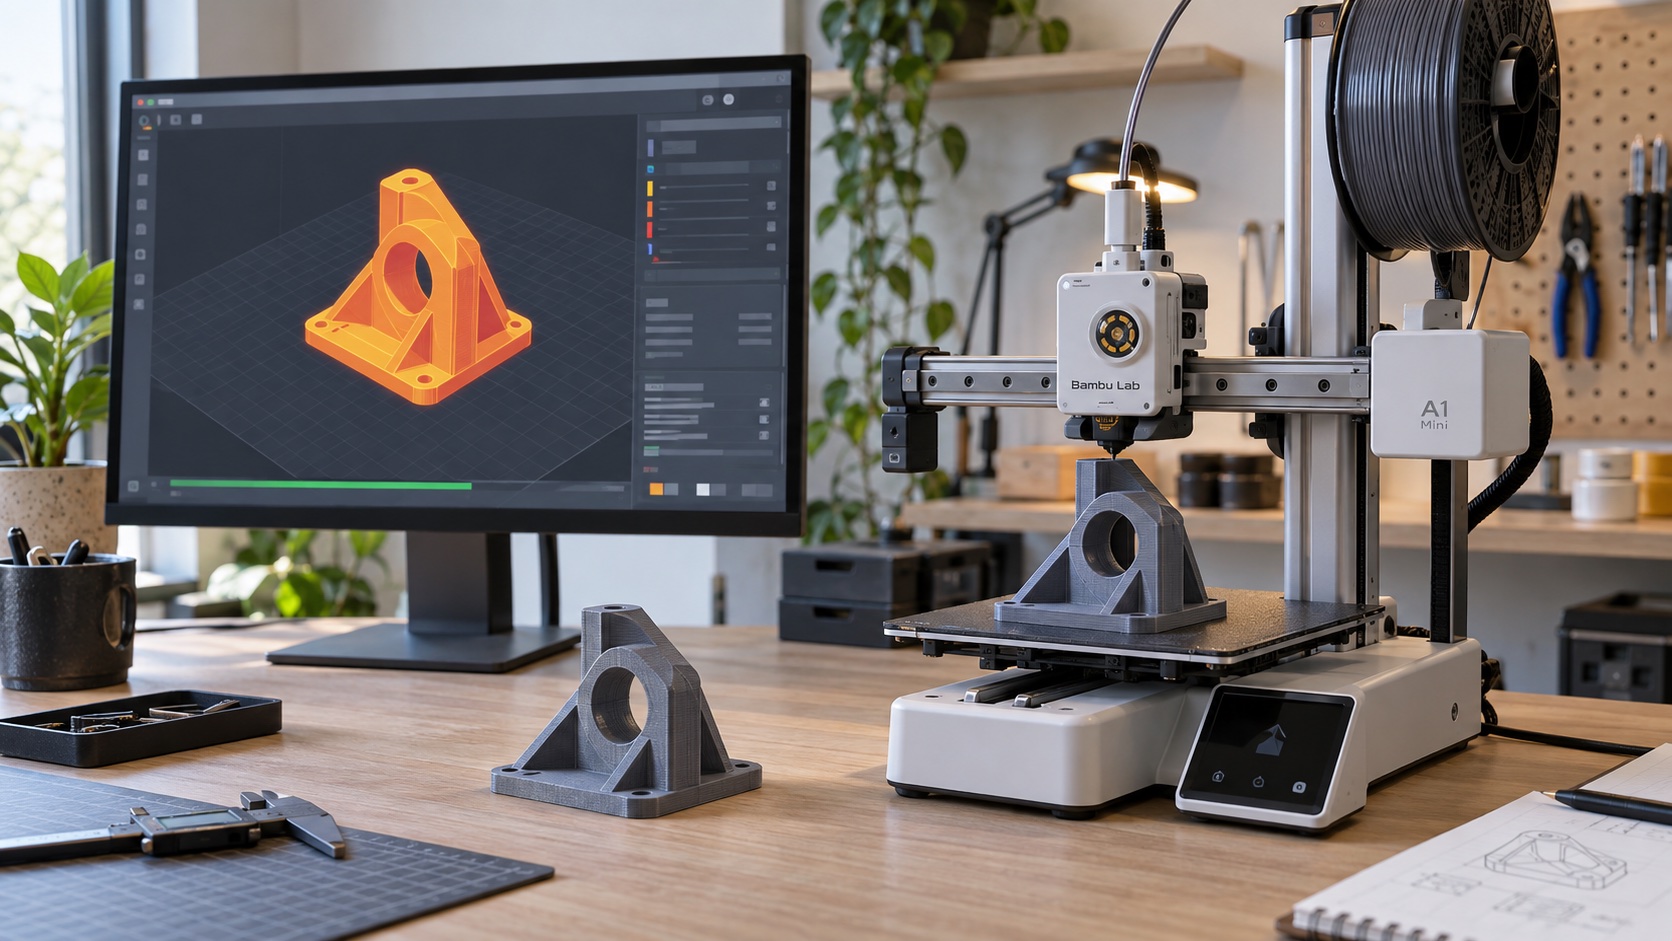
Una impresora 3D no imprime un objeto: ejecuta una secuencia de decisiones tomadas antes de que la máquina se mueva. Todo empieza con un modelo digital, pero ese modelo no llega directo a la máquina. Un programa llamado slicer lo convierte en instrucciones — trayectorias, temperaturas, soportes — que el hardware ejecuta capa por capa. Lo que pasa después depende de la tecnología: una FDM funde y deposita filamento; una impresora de resina expone líquido a luz UV; una SLS sinteriza polvo. Esta guía explica esa cadena, qué controla cada paso y por qué la altura de capa, por sí sola, no garantiza precisión.
Cómo pasa un modelo 3D de la pantalla a una pieza física
El punto de partida es un archivo de geometría, normalmente en formato STL o 3MF. Ese archivo describe la forma del objeto, pero no dice cómo fabricarlo: no incluye velocidades, temperaturas ni la ruta que seguirá el cabezal o el láser. Esa traducción la hace el slicer — programas como Cura, PrusaSlicer o Bambu Studio.
El slicer no se limita a cortar el modelo en capas horizontales. En cada laminado decide la orientación de la pieza, la altura de capa, dónde colocar soportes, el porcentaje y patrón de relleno, y la velocidad de cada trayectoria. Esas decisiones cambian el resultado tanto como el propio modelo: la misma geometría, laminada con dos configuraciones distintas, puede salir resistente o quebradiza, limpia o con marcas visibles.
El resultado de ese proceso no es el archivo original: es un archivo de instrucciones de máquina — G-code en la mayoría de las FDM, o un formato de exposición capa por capa en resina — que el firmware de la impresora ejecuta paso a paso. Confundir el archivo 3D con las instrucciones de impresión es el primer malentendido que suele llevar a resultados inesperados: cargar un STL sin pasar por el slicer no imprime nada, porque la máquina no sabe qué trayectoria seguir.
Qué ocurre dentro de una impresora FDM/FFF
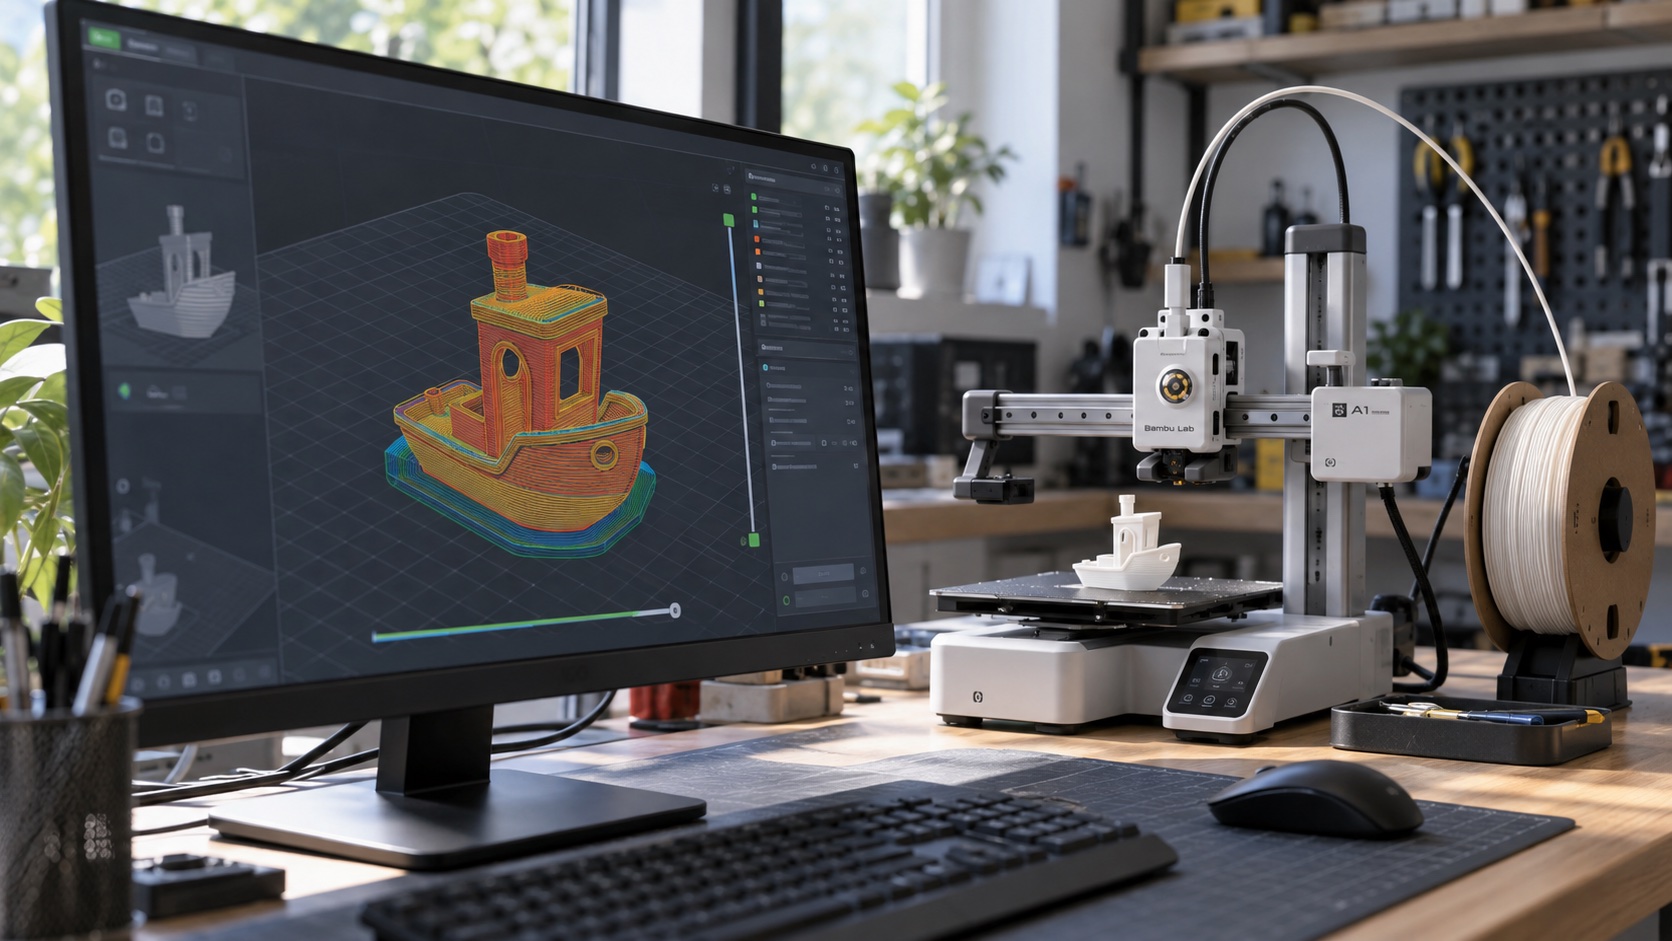
La FDM (modelado por deposición fundida, FFF en su forma abierta) es la tecnología doméstica más común. Es, en esencia, un sistema de movimiento coordinado y control térmico: motores paso a paso, un extrusor, un hotend y una cama caliente trabajan sincronizados para colocar material fundido en la posición exacta que definió el slicer.
El filamento se funde en el hotend
El extrusor empuja el filamento — típicamente de 1,75 mm de diámetro — hacia el hotend, que lo calienta hasta su punto de fusión y lo hace salir por una boquilla, normalmente de 0,4 mm. Cada material tiene su propia ventana de temperatura: para PLA, la referencia de temperaturas de PLA de Prusa indica 215 °C en la primera capa, 210 °C en el resto y una cama a 60 °C. Usar la misma temperatura para PLA, PETG o nylon es un error común, porque cada polímero funde y fluye de forma distinta.
Los motores colocan cada punto donde ordena el slicer
Motores paso a paso mueven el cabezal en los ejes X e Y mientras la cama o el eje Z se ajustan entre capas. La precisión de ese movimiento depende de la mecánica de la máquina —correas, poleas, rigidez del marco— no solo del firmware. Por eso dos impresoras con la misma altura de capa nominal pueden producir piezas con acabados distintos.
La primera capa decide si la pieza se sostiene
La primera capa es la interfaz física entre la máquina y la pieza: si no se adhiere bien a la cama, el resto de la impresión puede desprenderse o desalinearse. Por eso el ajuste de la primera capa —nivelación, temperatura de cama, velocidad reducida— es una de las causas más frecuentes de fallos que en realidad no tienen nada que ver con el diseño del modelo.
El grosor de capa no es lo mismo que la precisión
Es común asumir que una altura de capa menor siempre produce una pieza más precisa. La relación real es más compleja: la altura de capa cambia cuánto se nota el escalonado entre capas y cuánto tiempo toma la impresión, pero no es el único factor que determina la precisión dimensional final.
Formlabs, que fabrica impresoras de resina SLA, documenta esa relación con números concretos en su documentación sobre grosor de capa: sus sistemas suelen trabajar en 25, 50 o 100 micras (µm), y una impresión a 25 µm puede tomar aproximadamente cuatro veces más tiempo que la misma pieza a 100 µm. Es un ejemplo de un fabricante específico, no una regla universal para toda impresora SLA o FDM del mercado.
Lo que sí determina la precisión final, además de la altura de capa, es la óptica o el sistema de extrusión, la rigidez mecánica de la máquina, el material usado, la orientación de la pieza y la calibración. Comparar impresoras solo por su altura de capa mínima anunciada dice poco sobre qué tan exacta será la pieza terminada.
Por qué la orientación, los soportes y el relleno cambian el resultado
El mismo modelo, orientado de forma distinta sobre la plataforma, puede requerir soportes diferentes, mostrar superficies distintas y comportarse de forma distinta bajo carga.
En FDM, cualquier voladizo pronunciado —normalmente más de 45° respecto a la vertical— necesita soporte o se cae mientras se imprime. Además, la orientación determina la dirección de las capas, y una pieza FDM suele ser más débil entre capas que dentro de una misma capa: una pieza orientada para minimizar soportes puede terminar siendo más frágil justo en el eje donde recibirá fuerza real.
En resina SLA o MSLA, la orientación también afecta las llamadas islas —zonas aisladas que necesitan soporte para no desprenderse durante la separación de cada capa del fondo del tanque— y las marcas que deja el soporte al retirarlo.
El relleno (infill) tampoco es el único control de resistencia: su porcentaje y patrón influyen, pero una pieza con mucho relleno y mal orientada puede terminar siendo menos resistente, para la carga que realmente va a recibir, que una pieza con menos relleno pero orientada según esa carga. Un soporte funcional impreso en FDM se beneficia de orientarse según la dirección de la fuerza que recibirá; una miniatura de resina se beneficia de orientarse para minimizar marcas de soporte en superficies visibles.
FDM, resina y SLS no forman cada capa de la misma manera
Aunque las tres tecnologías construyen objetos capa por capa, cada una forma esa capa con un mecanismo físico distinto, y eso cambia qué material acepta y qué hace falta después de imprimir. La siguiente tabla compara, de izquierda a derecha: la tecnología, cómo forma cada capa, qué material usa y qué ocurre justo después de que la máquina termina. FDM y resina son las más comunes en escritorio doméstico; SLS es, sobre todo, un proceso industrial o de servicio.
| Tecnología | Cómo forma la capa | Material | Qué ocurre después |
|---|---|---|---|
| FDM/FFF | Funde filamento y lo extruye por capas | PLA, PETG, nylon (termoplásticos) | Se enfría y se retiran soportes |
| SLA/MSLA | Fotopolimeriza resina líquida con luz | Resina fotopolímero líquida | Lavado, secado y poscurado UV |
| SLS | Sinteriza polvo con láser, capa a capa | Polvo de nylon u otro polímero | Se despolvora; sin soportes adicionales |
La diferencia no es solo estética. FDM entrega una pieza mecánicamente lista apenas se retiran los soportes, y conviene para piezas funcionales y prototipado rápido en casa. Resina exige una secuencia de posprocesado antes de que la pieza esté realmente terminada —se explica en la siguiente sección— y conviene cuando el detalle fino y el acabado superficial importan más que la velocidad. SLS libera piezas rodeadas de polvo sin fundir, que actúa como soporte natural: no necesita estructuras de soporte adicionales, lo que permite geometrías complejas, pero el equipo y el manejo del polvo hacen que sea, en la práctica, un proceso de taller o servicio industrial, no de escritorio doméstico. Ninguna de las tres es mejor en general: la pregunta correcta es qué material, qué acabado y qué posprocesado está dispuesto a asumir quien va a usar la pieza.
Qué pasa después de que la impresora termina
En FDM, terminar la impresión suele significar retirar la pieza de la cama, quitar soportes si los hubo y, en piezas funcionales, a veces lijar o recortar rebabas. En SLS, la pieza sale rodeada de polvo sin sinterizar y hay que despolvarla, típicamente con aire comprimido o cepillado, antes de manipularla.
En resina, terminar de imprimir no es lo mismo que tener una pieza terminada.
Por qué una pieza de resina puede no estar terminada al salir de la máquina
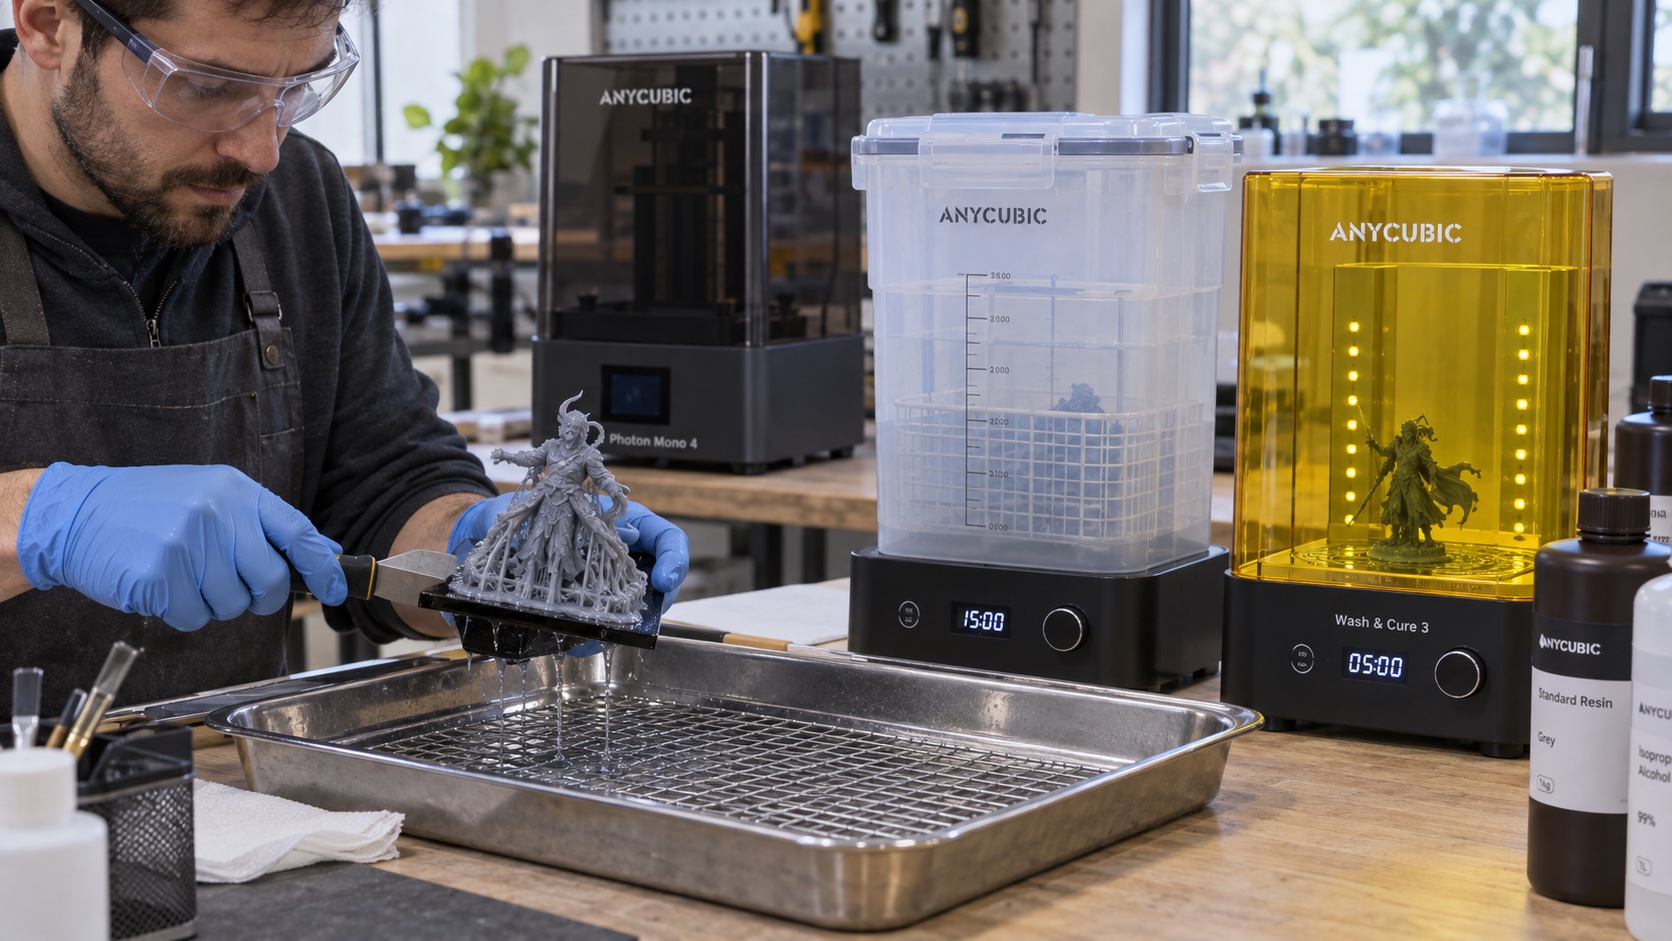
Cuando el eje Z deja de moverse, la pieza todavía está cubierta de resina líquida sin curar por completo. El flujo típico incluye drenar el exceso de resina, lavarla —normalmente con alcohol isopropílico— para retirar la resina sin curar de la superficie, secarla y, en la mayoría de los materiales, exponerla a luz UV adicional (poscurado) para que alcance sus propiedades mecánicas finales. Omitir el lavado o el poscurado deja una pieza pegajosa, con propiedades mecánicas inferiores a las especificadas por el fabricante del material, y con resina sin curar en la superficie, que debe manipularse según la hoja de datos de seguridad (SDS) del fabricante.
Por qué una impresión falla aunque el archivo se vea bien
La mayoría de los fallos de impresión no vienen del modelo 3D, sino de cómo se ejecutó. Reconocer el síntoma ayuda a identificar en qué parte de la cadena —slicer, primera capa, soporte, material— está el problema real.
- La primera capa se despega de la cama
- Nivelación incorrecta, cama demasiado fría o velocidad de la primera capa demasiado alta: la adhesión inicial nunca se logró.
- Aparecen hilos finos entre partes de la pieza (stringing)
- El hotend sigue goteando filamento mientras se mueve sin imprimir; suele corregirse ajustando temperatura y retracción.
- Una zona sin soporte se colapsa o queda deformada
- El slicer no colocó soporte bajo un voladizo pronunciado, o el soporte se eligió con muy poca densidad.
- La pieza de resina queda pegada al tanque o el soporte falla
- La fuerza de separación entre capas fue mayor de lo que el soporte o la adhesión a la plataforma pudo resistir.
- La pieza terminada no coincide con las medidas del modelo
- El origen suele estar en la calibración de la máquina, la contracción del material al enfriarse o curarse, o la orientación —no en el archivo 3D.
En los cinco casos, la geometría digital era correcta: lo que cambió el resultado fueron los parámetros de proceso y las condiciones físicas de la impresión.
Seguridad: calor, resina y emisiones
Una impresora 3D doméstica combina varios riesgos que conviene tomar en serio sin exagerarlos. El hotend de una FDM trabaja habitualmente por encima de 200 °C, y la cama caliente puede alcanzar o superar los 60 °C según el material: ambas superficies pueden causar quemaduras si se tocan durante la impresión.
La resina sin curar es un químico reactivo, no un líquido inerte: debe manipularse con guantes según la hoja de datos de seguridad (SDS) del fabricante, evitando el contacto directo con la piel y los ojos.
Sobre emisiones en el aire, la investigación de la EPA sobre impresión 3D sitúa las partículas ultrafinas asociadas al proceso en un rango de 1 a 100 nanómetros (nm), y señala que también puede liberar compuestos orgánicos volátiles (COV). NIOSH recomienda controles de ingeniería como ventilación local, extracción por trompa o filtración HEPA, en lugar de depender solo de abrir una ventana. Ninguna de estas fuentes respalda la idea de que un material sea automáticamente "seguro" sin ventilación: el riesgo depende del proceso, el material y cuánto tiempo se opera el equipo en un espacio cerrado.
Cuánto cuesta empezar en México
El precio de lista de una impresora no refleja el costo completo del flujo de trabajo. Como referencia de mercado, en septiembre de 2026 una Bambu Lab A1 Mini (FDM) se encontraba en Kumi 3D en 6 499 MXN, y una Anycubic Photon Mono 4 (resina MSLA) en 3D Market en 3 966 MXN más IVA.
Esas cifras no son comparables directamente: la impresora de resina requiere, además del equipo, alcohol isopropílico para el lavado, una estación de curado UV si no viene integrada, guantes y ventilación adecuada —costos que no aparecen en el precio de la impresora. La FDM, por su parte, consume filamento y, en piezas exigentes, tiempo adicional de acabado. El precio de compra es solo el punto de partida del presupuesto real. Precios consultados en septiembre de 2026.
En una frase: qué hace realmente una impresora 3D
Una impresora 3D convierte una geometría digital en instrucciones de máquina, y esas instrucciones en una transformación física controlada del material, capa sobre capa, hasta que el objeto coincide con el modelo original —o se acerca a él tanto como lo permitieron el proceso, el material y los ajustes elegidos.