

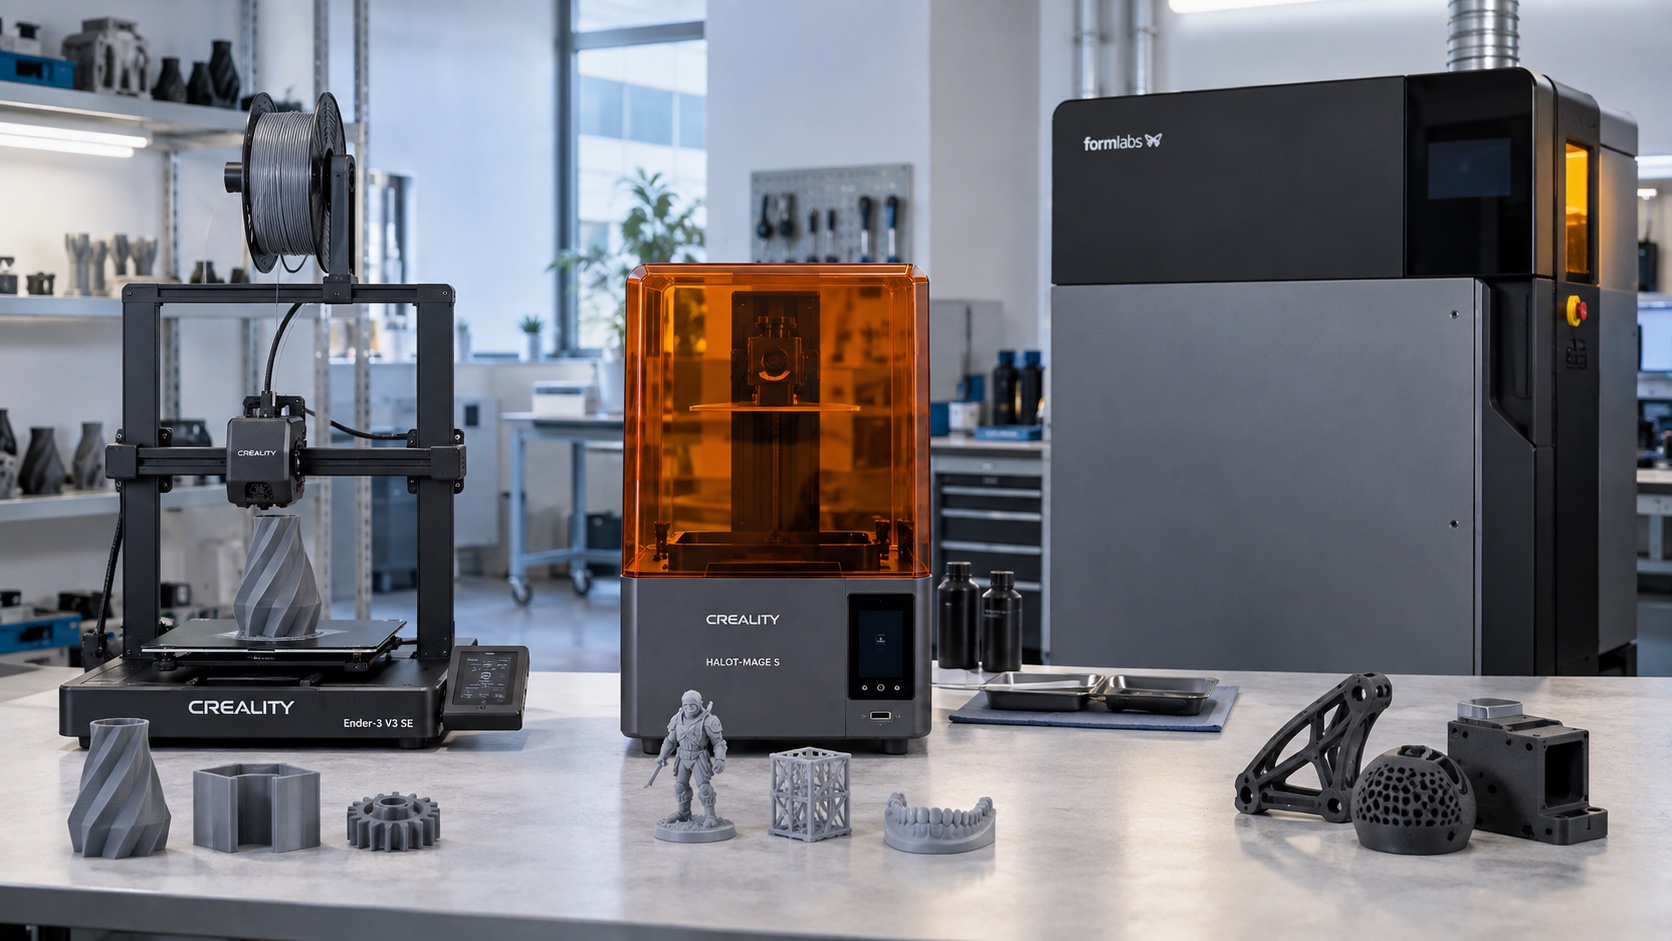
Cuando alguien busca "tipos de impresoras 3D" suele encontrar listas que mezclan tecnología, arquitectura y tamaño de máquina en un mismo nivel, como si CoreXY, SLA y "gran formato" fueran opciones comparables. No lo son. La primera pregunta no es qué máquina comprar, sino qué proceso puede fabricar la pieza que necesitas con el material y el acabado que requiere. La arquitectura del equipo y el precio se deciden después.
Antes de comparar: "tipo" puede significar tres cosas distintas
Cuando una tienda o un artículo habla de "tipos de impresoras 3D", en realidad puede estar hablando de tres clasificaciones distintas que no se excluyen entre sí.
Proceso de impresión
Es la tecnología que solidifica el material: extrusión de filamento (FDM/FFF), fotopolimerización en cubeta —SLA, DLP y MSLA— o fusión de lecho de polvo (SLS). El proceso determina qué materiales puedes usar y qué geometrías son posibles.
Arquitectura mecánica
Es cómo se mueve el cabezal o la plataforma: cartesiana, CoreXY o delta. Casi todas las impresoras FDM de escritorio usan una de estas tres arquitecturas, y ninguna define por sí sola la calidad de la pieza terminada.
Formato o categoría de mercado
Es el tamaño y el contexto de uso: escritorio, gran formato o industrial. Una impresora "industrial" puede seguir siendo FDM; solo cambia la escala y el mercado al que se dirige.
Comparar una impresora CoreXY con una SLA es comparar una arquitectura con un proceso: no responden a la misma pregunta. El resto de esta guía compara procesos, porque es el nivel que decide qué piezas puedes fabricar.
Comparación rápida: qué cambia realmente entre FDM, resina y SLS
La tabla siguiente resume los tres procesos por lo que más pesa en una decisión de compra, de izquierda a derecha: tecnología, su mayor fortaleza, la limitación que normalmente decide la compra y el costo de un equipo de referencia en México. Los precios están detallados con fecha en la sección de costos más abajo.
| Tecnología | Mayor fortaleza | Limitación que decide la compra | Costo de referencia en México |
|---|---|---|---|
| FDM/FFF | Piezas grandes o funcionales en termoplásticos comunes (PLA, PETG, ABS/ASA, TPU) | Líneas de capa visibles y menor definición en detalle fino | Desde MX$3,699 (Ender-3 V3 SE, promoción, IVA incluido) |
| Resina (SLA/DLP/MSLA) | Detalle fino y superficies lisas sin postprocesado agresivo | Requiere lavado, curado y manejo de resina líquida | Desde MX$10,819 (HALOT-MAGE S 14K, IVA incluido) |
| SLS (Nylon 12) | Piezas mecánicas sin soportes separados, geometría compleja | Inversión de equipo muy superior a desktop FDM o resina | ≈MX$505,000 más IVA (Fuse 1+ 30W, referencia de distribuidor) |
El precio del equipo no es el costo real de la pieza: en resina y SLS, el lavado, el curado, los consumibles y —en SLS— el manejo de polvo añaden gasto que la tabla anterior no incluye. Las siguientes secciones explican cada proceso con sus límites reales.
Impresoras FDM/FFF: cuándo son la opción lógica
Lo que hacen bien
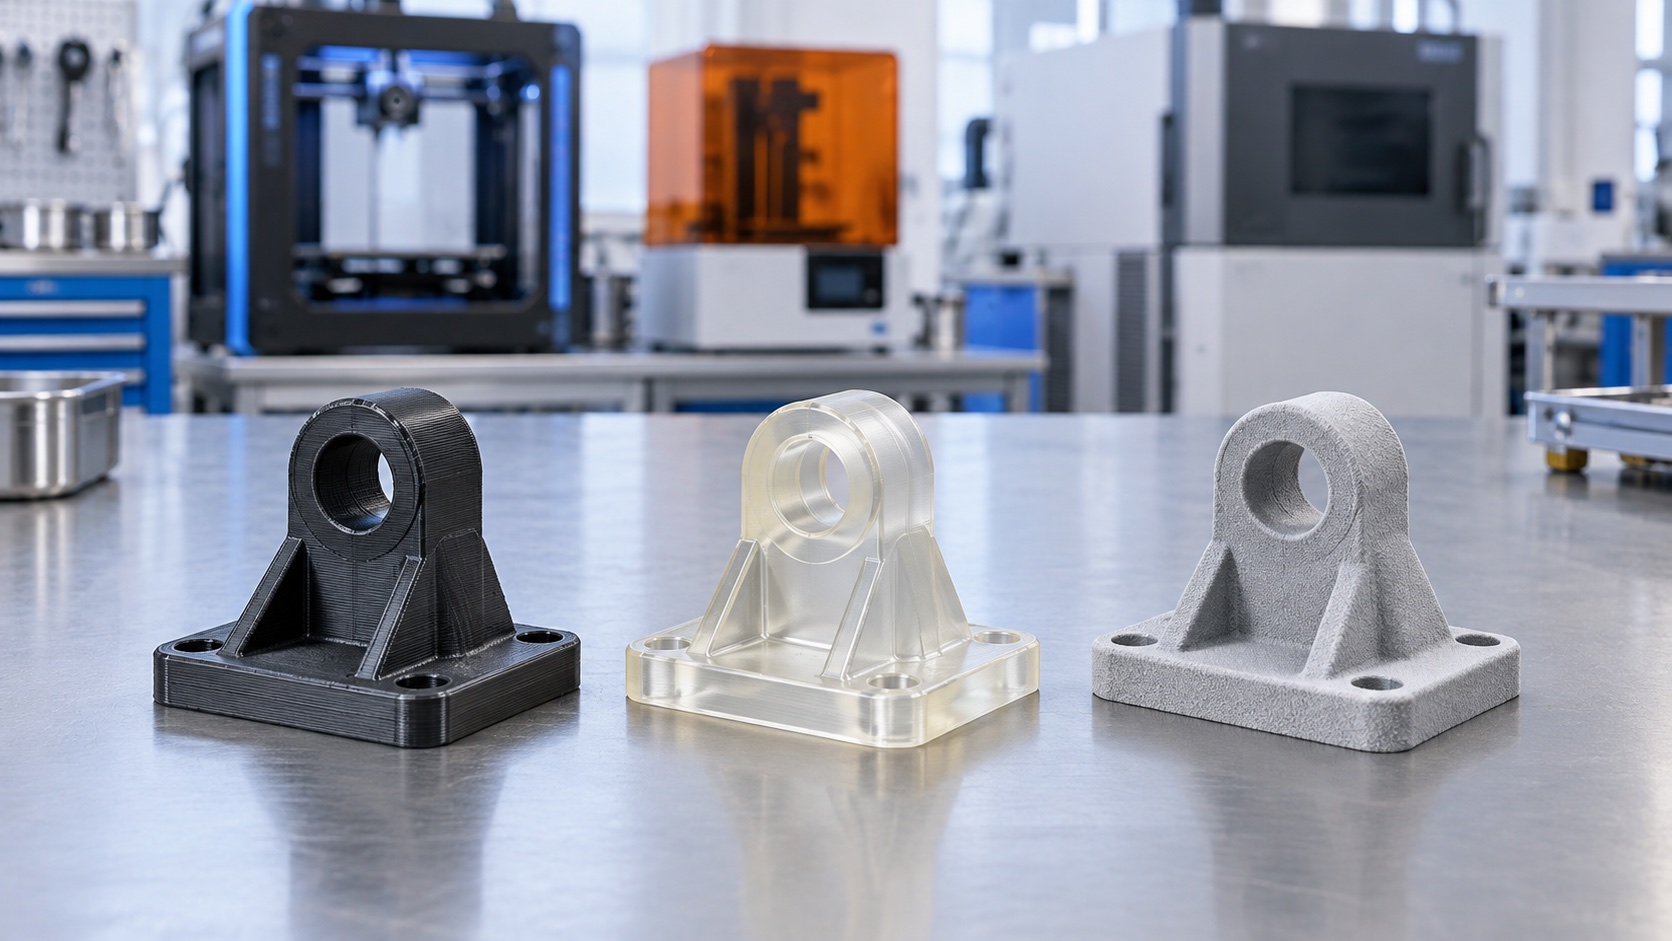
FDM/FFF funde un filamento termoplástico y lo deposita capa por capa. Es el proceso más barato para entrar y el que más variedad de materiales ofrece a precio de escritorio: PLA para prototipos rápidos, PETG para piezas con algo de resistencia a la intemperie, ABS/ASA para piezas que toleran calor moderado y TPU para piezas flexibles. Un equipo de entrada como la Ender-3 V3 SE se vende en México desde MX$3,699 en promoción (MX$4,689 como precio de referencia, IVA incluido; precios revisados en septiembre de 2026).
Lo que la "altura de capa" no te dice
Una boquilla típica de 0,4 mm limita el detalle mínimo, sin importar qué tan fina sea la capa programada en el slicer. Además, las piezas FDM son anisótropas —más débiles entre capas que dentro de una capa— y el enfriamiento desigual provoca warping en piezas grandes o planas. Tanto la comparación técnica de Formlabs entre FDM, SLA y SLS como la guía de diseño de Protolabs Network coinciden en que el grosor mínimo de pared confiable en FDM ronda 0,8 mm, independientemente de la altura de capa elegida.
No elegiría FDM si…
Necesito una pieza pequeña con detalle submilimétrico y superficie lisa sin lijar, o si el acabado visible importa más que la velocidad y el costo del material.
Impresoras de resina: SLA, DLP y MSLA no son exactamente lo mismo
"Impresora de resina" es un término paraguas. SLA usa un láser que traza cada capa punto por punto; DLP proyecta la capa completa con un proyector; MSLA —la más común hoy en equipos de escritorio— usa una pantalla LCD con luz UV, generalmente a 405 nm, para curar toda la capa a la vez. Los tres solidifican una resina líquida en una cubeta, por eso se agrupan como fotopolimerización en cubeta.
Por qué "14K" no equivale a precisión dimensional
El "14K" o el número de píxeles de la pantalla describe la resolución XY de la pantalla, no la precisión de la pieza terminada. Por ejemplo, la Anycubic Photon Mono 4 trabaja con un rango de capa de 0,03 a 0,15 mm según su ficha de producto, mientras que el manual de la Elegoo Mars 5 Ultra especifica una resolución XY de 18 µm con un rango de capa de 0,01 a 0,2 mm. Ninguna de esas cifras por sí sola predice cuánto se desviará una pieza real de su medida diseñada: eso depende también del ángulo de impresión, la resina y el soporte usado.
El costo oculto: lavado, curado y manejo de resina
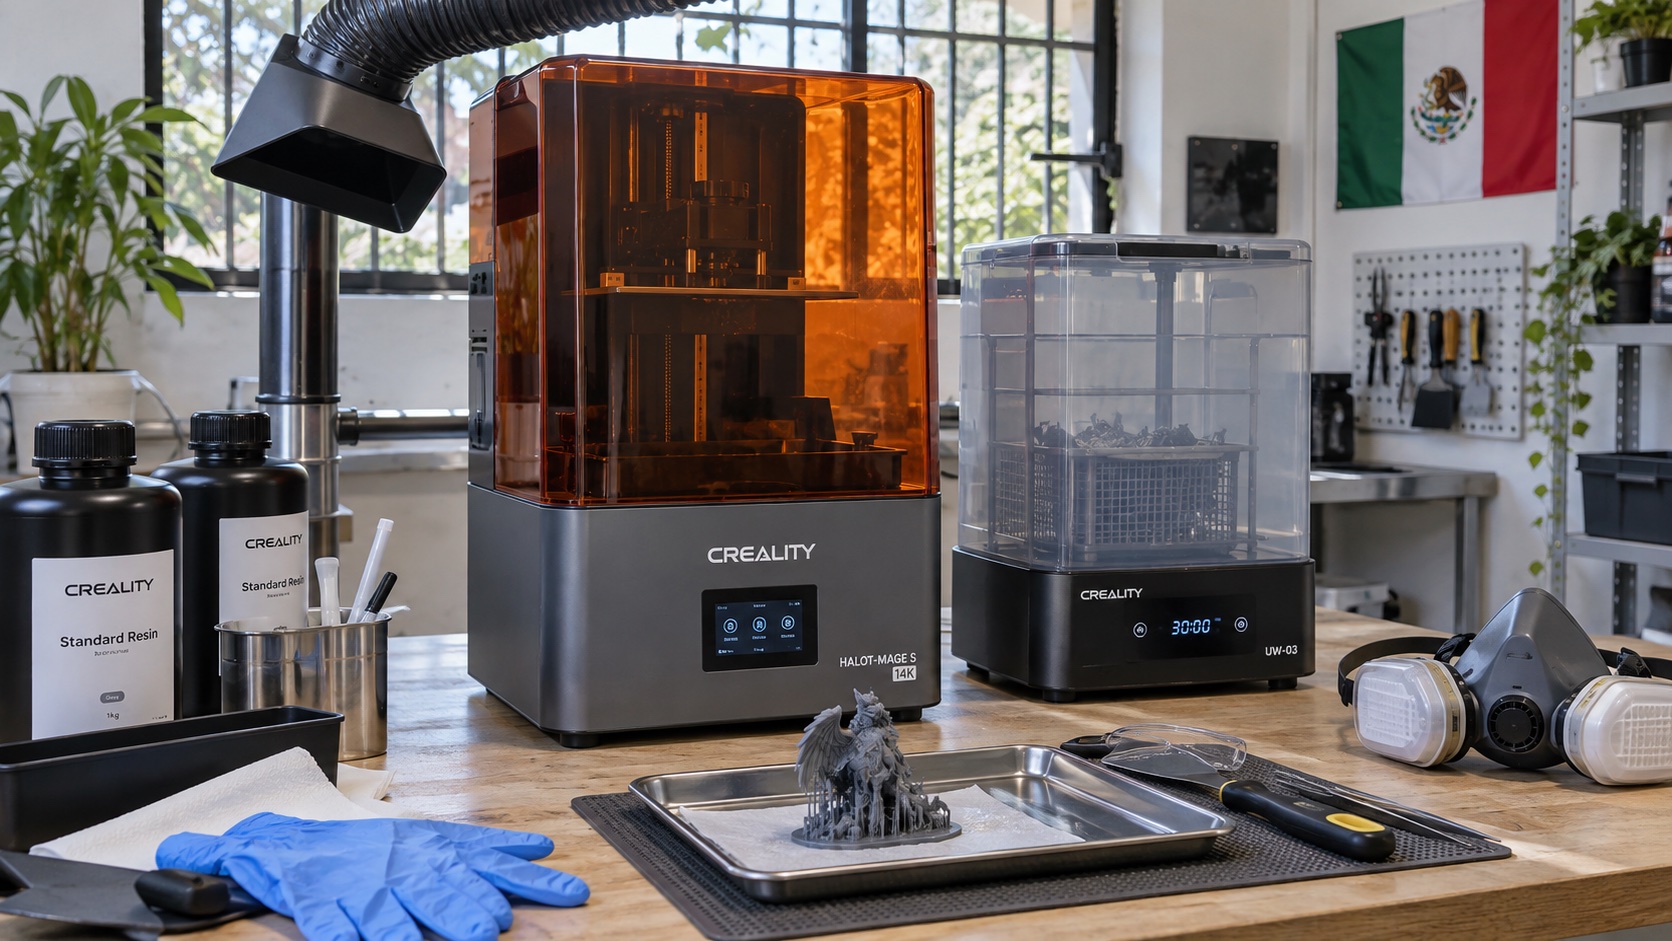
Cada pieza sale de la impresora cubierta de resina sin curar y requiere lavado en alcohol isopropílico, curado bajo luz UV adicional y manejo de resina líquida con guantes y ventilación. La HALOT-MAGE S 14K se vende en México desde MX$10,819 (IVA incluido), y Creality ofrece un paquete a MX$11,999 que incluye una estación de lavado/curado UW-03 y dos botellas de resina; precios revisados en septiembre de 2026.
No elegiría resina si…
Necesito una pieza grande y económica sin exigencias estéticas, no puedo montar una zona ventilada para manejar resina líquida, o la pieza necesita las propiedades mecánicas de un termoplástico de ingeniería más que las de una resina curada.
SLS: por qué cambia la geometría y también el presupuesto
SLS funde polvo de nylon con un láser, capa por capa, dentro de una cama de polvo. El material no fundido alrededor de la pieza actúa como soporte natural, así que no se imprimen estructuras de soporte por separado como en FDM o resina.
La ventaja que no se ve en la "resolución": no usa soportes separados
Esto permite geometrías casi imposibles de soportar en FDM o resina, como piezas con canales internos o ensambles ya articulados de fábrica. El material típico es Nylon 12, y un equipo de referencia como el Formlabs Fuse 1+ 30W tiene un volumen de impresión de 165 × 165 × 300 mm.
No elegiría SLS si…
Imprimo ocasionalmente para uso doméstico o necesito pocas piezas al año: la inversión de equipo, del orden de cientos de miles de pesos mexicanos, no se justifica frente a maquilar esas piezas o usar FDM/resina.
El número más engañoso: resolución, micras y precisión no son sinónimos
Cinco términos que suelen tratarse como si fueran el mismo número, sin serlo:
- Resolución de pantalla o píxel (XY): el punto más pequeño que la pantalla puede proyectar en resina, por ejemplo 18 µm en la Elegoo Mars 5 Ultra. No dice nada sobre la pieza terminada, solo sobre la pantalla.
- Altura de capa: el grosor de cada capa depositada o curada (0,03–0,15 mm en la Anycubic Photon Mono 4; típicamente 0,10–0,25 mm en FDM de escritorio). Afecta el acabado visible, no directamente la exactitud dimensional.
- Precisión dimensional: cuánto se desvía la pieza terminada de su medida diseñada. Depende del proceso, el material, la orientación de impresión y la calibración de la máquina, no de un solo dato de ficha técnica.
- Detalle mínimo (minimum feature): el elemento más pequeño que el proceso reproduce de forma confiable, como texto en relieve o roscas finas.
- Grosor mínimo de pared: el espesor mínimo que una pared soporta sin deformarse o romperse, y varía por fabricante y material.
Comprar por "K" o por micras de capa sin revisar estos cinco términos por separado es la forma más común de terminar con una pieza que no cumple la tolerancia que esperabas.
Límites de diseño: qué tan fina puede ser realmente una pieza
El grosor mínimo de pared no es una constante fija de cada tecnología: cambia según la máquina, el material y la orientación de impresión. La siguiente tabla compara una guía general conservadora con un ejemplo de fabricante específico, para mostrar el rango real en el que hay que moverse.
| Proceso | Grosor mínimo de pared: guía general vs. ejemplo de fabricante | Qué debe verificar el usuario |
|---|---|---|
| FDM/FFF | 0,8 mm según la guía general de Protolabs Network; 0,8 mm también en la comparación de Formlabs | El diámetro de la boquilla usada y la orientación de la pared respecto a las capas |
| Resina (SLA/DLP) | 0,5 mm según la guía general de Protolabs Network; hasta 0,2 mm en el ejemplo de Formlabs para SLA | Qué resina específica se usa y si la pieza llevará carga mecánica |
| SLS | 0,7 mm según la guía general de Protolabs Network; 0,3 mm horizontal / 0,6 mm vertical en el Fuse de Formlabs | La orientación de la pared dentro de la cama de polvo |
Formlabs da cifras más finas que la guía general de Protolabs Network porque describe sus propios equipos y materiales, mientras que Protolabs describe un promedio conservador que cubre muchas máquinas distintas. Ninguna de las dos está equivocada: antes de diseñar una pared al límite, confirma el grosor mínimo con la ficha de diseño del fabricante de tu máquina y material específicos.
Cuánto cuesta entrar en cada tecnología en México
Precios consultados en septiembre de 2026, sujetos a cambio. El salto de precio entre procesos no es gradual: es de un orden de magnitud entre FDM/resina de escritorio y SLS industrial.
Una Ender-3 V3 SE (FDM) se vende en México desde MX$3,699 en promoción, con un precio de referencia de MX$4,689, IVA incluido. Una HALOT-MAGE S 14K (resina MSLA) cuesta MX$10,819, IVA incluido, o MX$11,999 en paquete con estación de lavado/curado y dos resinas. Un Formlabs Fuse 1+ 30W (SLS) se cotiza en distribuidores mexicanos entre aproximadamente MX$505,000 y MX$511,000 más IVA: es una referencia de lista de distribuidor, no un precio de checkout confirmado, así que conviene pedir cotización formal antes de comprar.
El filamento no es directamente comparable con la resina por kilogramo: el rendimiento, el desperdicio en soportes y la tasa de piezas fallidas cambian el costo real por pieza. Aun así, como referencia de materia prima: un PLA Hyper de Creality cuesta MX$419 por kilo en promoción (MX$544 de precio de lista), y las resinas de Creality México en su colección actual van de MX$339 a MX$899 por litro según el tipo.
El precio del equipo tampoco es el costo total de propiedad: piezas fallidas, soportes desperdiciados, consumibles de lavado y curado, ventilación, mantenimiento y el tiempo dedicado a postprocesado se suman en resina y SLS de una forma que rara vez aparece en la ficha de precio.
Qué impresora 3D elegir según lo que quieres fabricar
La tabla siguiente parte de lo que quieres fabricar, no del proceso que ya tienes en mente. Cada fila da la primera tecnología a revisar, por qué, y la condición que debería hacerte descartarla.
| Si quieres fabricar… | Primera tecnología a mirar | Por qué | Descártala si… |
|---|---|---|---|
| Prototipos grandes y económicos | FDM/FFF | Menor costo de material y de equipo por volumen impreso | Necesitas superficie lisa sin lijar |
| Miniaturas con detalle fino | Resina (MSLA/SLA) | Mayor definición en detalle pequeño | No puedes ventilar el área de lavado y curado |
| Piezas mecánicas funcionales | SLS o FDM en material técnico | Nylon 12 en SLS resiste mejor esfuerzos repetidos | El volumen anual no justifica la inversión en SLS |
| Geometría compleja sin soportes visibles | SLS | El polvo no fundido sostiene la pieza sin soportes dedicados | Es una pieza única y ocasional |
| Series cortas repetibles | SLS o resina, según tolerancia | Menor variación pieza a pieza que en FDM | El presupuesto de equipo es limitado |
| Uso doméstico ocasional | FDM/FFF | Menor curva de aprendizaje y menor costo de entrada | Buscas piezas con acabado profesional inmediato |
| Educación o makerspace | FDM/FFF | Menor riesgo químico y mantenimiento más simple | El plan requiere manejo supervisado de resina o polvo |
Si tu pieza aparece en más de una fila —por ejemplo, una miniatura funcional que también debe resistir esfuerzo— empieza por el material que la pieza necesita, no por la tecnología que suena más avanzada.
Seguridad y espacio de trabajo también forman parte de la elección
El Instituto Nacional de Seguridad y Salud Ocupacional de Estados Unidos (NIOSH) publicó en 2023 una guía de NIOSH sobre impresión 3D segura específica para makerspaces, escuelas, bibliotecas y pequeños negocios, después de medir partículas ultrafinas, compuestos orgánicos volátiles, emisiones de polvo metálico e hidrocarburos aromáticos policíclicos en distintas combinaciones de impresora y material.
En FDM, el riesgo principal son las emisiones al calentar el filamento, especialmente con ABS/ASA; una habitación ventilada o un gabinete con filtración reduce la exposición a partículas ultrafinas. En resina, el riesgo es el contacto y la inhalación de vapores de resina líquida sin curar durante el llenado, el lavado y el desechado del sobrante; requiere guantes de nitrilo, buena ventilación y, según la ficha de seguridad de la resina usada, protección adicional. En SLS, el riesgo se concentra en el manejo del polvo de nylon sin fundir, que debe recogerse y tamizarse sin generar nubes de partícula fina en el aire.
Esta guía resume principios generales de control de riesgo; no sustituye la ficha de datos de seguridad (SDS) del material específico que vayas a usar ni una evaluación de tu espacio real.
Otros procesos de fabricación aditiva que existen
FDM, resina y SLS cubren la gran mayoría de las compras de escritorio y taller pequeño, pero no son toda la fabricación aditiva. El estándar ISO/ASTM 52900 de terminología en fabricación aditiva clasifica además la inyección de material (material jetting), la inyección de aglutinante (binder jetting), la deposición de energía dirigida y la laminación de hojas, usadas sobre todo en manufactura industrial de metal o en aplicaciones de color y multi-material. Para una primera compra orientada a prototipos, piezas funcionales o series cortas, esos procesos rara vez son la primera opción a evaluar.
Errores comunes al comparar impresoras 3D
- Comparar una arquitectura (CoreXY, delta) con un proceso (SLA, SLS) como si fueran alternativas.
- Elegir una impresora de resina por el número de "K" de su pantalla sin revisar la precisión dimensional real.
- Suponer que una altura de capa más baja garantiza mayor exactitud en la medida final.
- Ignorar las propiedades mecánicas del material y quedarte solo con el acabado visual.
- Tomar el precio del equipo como el costo total, sin sumar consumibles, fallos y postprocesado.
- Ignorar el espacio de trabajo y la ventilación antes de comprar una impresora de resina.