

¿Te conviene una impresora 3D de resina?
La impresión con resina líquida fotocurable (vat photopolymerization) produce piezas con un nivel de detalle que el filamento fundido (FDM) no iguala: superficies lisas, texto legible a 1-2 mm y ángulos limpios en miniaturas, joyería y modelos dentales no clínicos. A cambio, exige manejar resina líquida, alcohol isopropílico (IPA) contaminado y un espacio con ventilación, no solo la máquina.
No te conviene si:
- No hay un área separada de zonas de descanso o cocina para lavar y curar piezas: el olor y los vapores del posproceso llegan más lejos que los de la impresora sola.
- Se buscan piezas funcionales grandes o resistentes a impacto y UV prolongado: el filamento (PETG, ABS, nailon) suele rendir mejor en ese uso.
- No es posible destinar entre 15 y 30 minutos por impresión a lavado, secado y curado: la resina no sale lista de la cama de impresión.
- El presupuesto cubre solo la máquina, no una estación de lavado/curado, guantes e IPA (ver Cuánto cuesta empezar en México).
- Se necesitan piezas con certificación clínica o dental biocompatible: eso depende de la resina específica y su certificación, no de la impresora.
Cómo funciona: MSLA, SLA y DLP sin confundir tecnología con calidad
Las tres tecnologías curan resina líquida con luz ultravioleta capa por capa, pero proyectan esa luz de forma distinta. La estereolitografía (SLA) traza cada capa con un láser en movimiento. El procesamiento digital de luz (DLP) proyecta la capa completa con un proyector. La MSLA (también llamada LCD), la más común en impresoras de escritorio como las de este artículo, ilumina un panel LED a través de una máscara LCD monocromática que actúa como plantilla de la capa.
La tecnología define cómo se forma la capa, no qué tan fino es el detalle. Eso lo determina el tamaño físico de cada píxel de la máscara LCD, no el nombre MSLA, SLA o DLP ni la resolución en "K" del panel, el punto que se desarrolla a continuación.
Las especificaciones que sí cambian la compra
Cuatro cifras deciden si una máquina sirve para un caso concreto: el tamaño de píxel XY, el volumen de impresión, la velocidad bajo condiciones específicas y el precio real en México con su fecha de consulta. Ninguna funciona de forma aislada.
Píxel XY: por qué el "K" no basta
La resolución en "K" (por ejemplo 9K, 10K, 14K) solo cuenta cuántos píxeles tiene el panel LCD en total, no qué tan pequeño es cada uno. El tamaño real de detalle horizontal se mide en micras por píxel (µm) y depende de dividir el área del panel entre esa cantidad de píxeles. Por eso dos máquinas con etiquetas de "K" similares pueden tener un detalle XY muy distinto: el Anycubic Photon Mono 4 imprime a 17×17 µm por píxel, mientras que el Anycubic Photon Mono M7 Max, con un panel de mayor resolución nominal pero mucho más grande, imprime a 46×46 µm, casi el triple de tamaño de píxel. Para miniaturas y joyería ese triple hace diferencia visible; para utilería a escala mayor, no.
Volumen: cuánto tamaño se compra a cambio de detalle
El volumen de impresión y el detalle XY se mueven en direcciones opuestas dentro de este grupo de máquinas. El Photon Mono 4 imprime en 2,2 L (153,4×87×165 mm) con el píxel más fino de la comparativa. El Photon Mono M7 Max ofrece 14,7 L (298×164×300 mm), suficiente para piezas grandes o varias piezas por lote, pero con un píxel casi tres veces mayor. Elegir el volumen más grande sin revisar el píxel XY es la forma más común de terminar con detalle insuficiente en piezas pequeñas.
Velocidad: compara capa, resina y modo, no solo mm/h
La cifra de "mm/h" que aparece en una tienda depende del alto de capa, la resina usada y si el fabricante activa un modo acelerado, y esa cifra cambia según qué ficha técnica se consulte para el mismo modelo. El Creality HALOT-MAGE S 14K es el caso más claro: algunas fichas de producto lo listan con una velocidad base de hasta 80 mm/h, mientras que otras tiendas anuncian hasta 150 mm/h, e incluso 170 mm/h, al activar su modo acelerado "Dynax+". Es la misma máquina; la diferencia está en qué condición se está anunciando.
El Anycubic Photon Mono 4 declara su velocidad de forma más verificable: hasta 50 mm/h con resina estándar a 0,1 mm de capa, hasta 70 mm/h con resina de alta velocidad a la misma capa. El Photon Mono M7 Max hace algo parecido en tres niveles: cerca de 31 mm/h a 0,05 mm, 63 mm/h a 0,1 mm con resina estándar y 86 mm/h a 0,1 mm con resina de alta velocidad. El ELEGOO Mars 5 Ultra publica un máximo de 150 mm/h sin especificar capa ni resina, por lo que esa cifra no es directamente comparable con las anteriores.
Comparativa de cuatro impresoras de resina disponibles en México
La siguiente tabla reúne cuatro modelos disponibles en tiendas mexicanas al 14 de septiembre de 2026, en el orden en que más pesan para decidir: modelo, tamaño de píxel XY, volumen de impresión, precio en México, velocidad con su condición, y el motivo principal para descartar cada uno. En pantallas angostas, desliza la tabla hacia la derecha para ver las columnas de velocidad y descarte.
| Modelo | Píxel XY | Volumen | Precio MX | Velocidad | Descártala si |
|---|---|---|---|---|---|
| Photon Mono 4 | 17×17 µm | 2,2 L | MX$5 500 | 50–70 mm/h | Piezas grandes o rápidas |
| Mars 5 Ultra | 18×18 µm | ≈2,0 L | MX$9 109 | 150 mm/h (sin condición) | Precio no verificable por vendedor |
| HALOT-MAGE S | 16,8×24,8 µm | ≈6,5 L | MX$10 819 | 80–170 mm/h (según fuente) | Decides solo por 150 mm/h |
| Mono M7 Max | 46×46 µm | 14,7 L | MX$19 200 | 63–86 mm/h | Buscas el detalle más fino |
Ningún modelo gana en las seis columnas. El Photon Mono 4 ofrece el píxel más fino al precio más bajo, en el volumen más chico. El Mono M7 Max ofrece el volumen más grande y la velocidad más alta con condición verificable, al precio más alto y con el píxel más grueso. El Mars 5 Ultra automatiza el nivelado y ofrece conexión WiFi, pero su cifra de velocidad no tiene condición verificable y el mismo modelo apareció listado a precios distintos en la misma tienda el día de esta revisión. El HALOT-MAGE S queda en el punto medio de precio y volumen, con la advertencia de que su velocidad anunciada cambia según la fuente consultada.
- Miniaturas y joyería de alto detalle: Photon Mono 4, 17×17 µm por MX$5 500. Descártalo si la pieza supera los 150 mm o si se necesita velocidad alta constante.
- Automatización para quien empieza: Mars 5 Ultra, con WiFi y nivelación automática. Descártalo si importa más un precio fijo que la automatización, dado que el precio varió entre listados el día de esta revisión.
- Detalle fino en piezas medianas: HALOT-MAGE S, 16,8×24,8 µm en 6,5 L por MX$10 819. Descártalo si la decisión de compra se basa solo en la cifra "150 mm/h" sin verificar en qué condición se anuncia.
- Lotes o piezas de mayor tamaño: Mono M7 Max, 14,7 L por MX$19 200. Descártalo si la prioridad es el detalle XY más fino para miniaturas.
Cuánto cuesta empezar en México
El precio de la impresora no es el desembolso completo. Sumar una estación de lavado y curado, y algo de resina, es necesario desde el primer proyecto. Todos los precios de esta sección se consultaron el 14 de septiembre de 2026 y pueden cambiar.
La Creality UW-03, una estación de lavado y curado independiente, se observó en MX$3 509 en promoción (precio regular listado MX$4 509) en la tienda oficial de Creality México. Resinas monocromáticas de 1 kg de la misma tienda se observaron entre MX$339 y MX$899 según presentación y promoción vigente ese día; son cifras de ejemplo, no un rango completo del mercado. A esto se agregan guantes de nitrilo, alcohol isopropílico para lavado y, si el espacio no tiene ventilación cruzada, un extractor o filtro de carbón activado.
Flujo real: laminar, imprimir, lavar, secar y curar
Antes de imprimir, el modelo se lamina en un programa como Photon Workshop, CHITUBOX o Lychee Slicer, que corta la pieza en capas y genera los soportes. Terminada la impresión, la pieza sale cubierta de resina sin curar y se separa de la plataforma con una espátula.
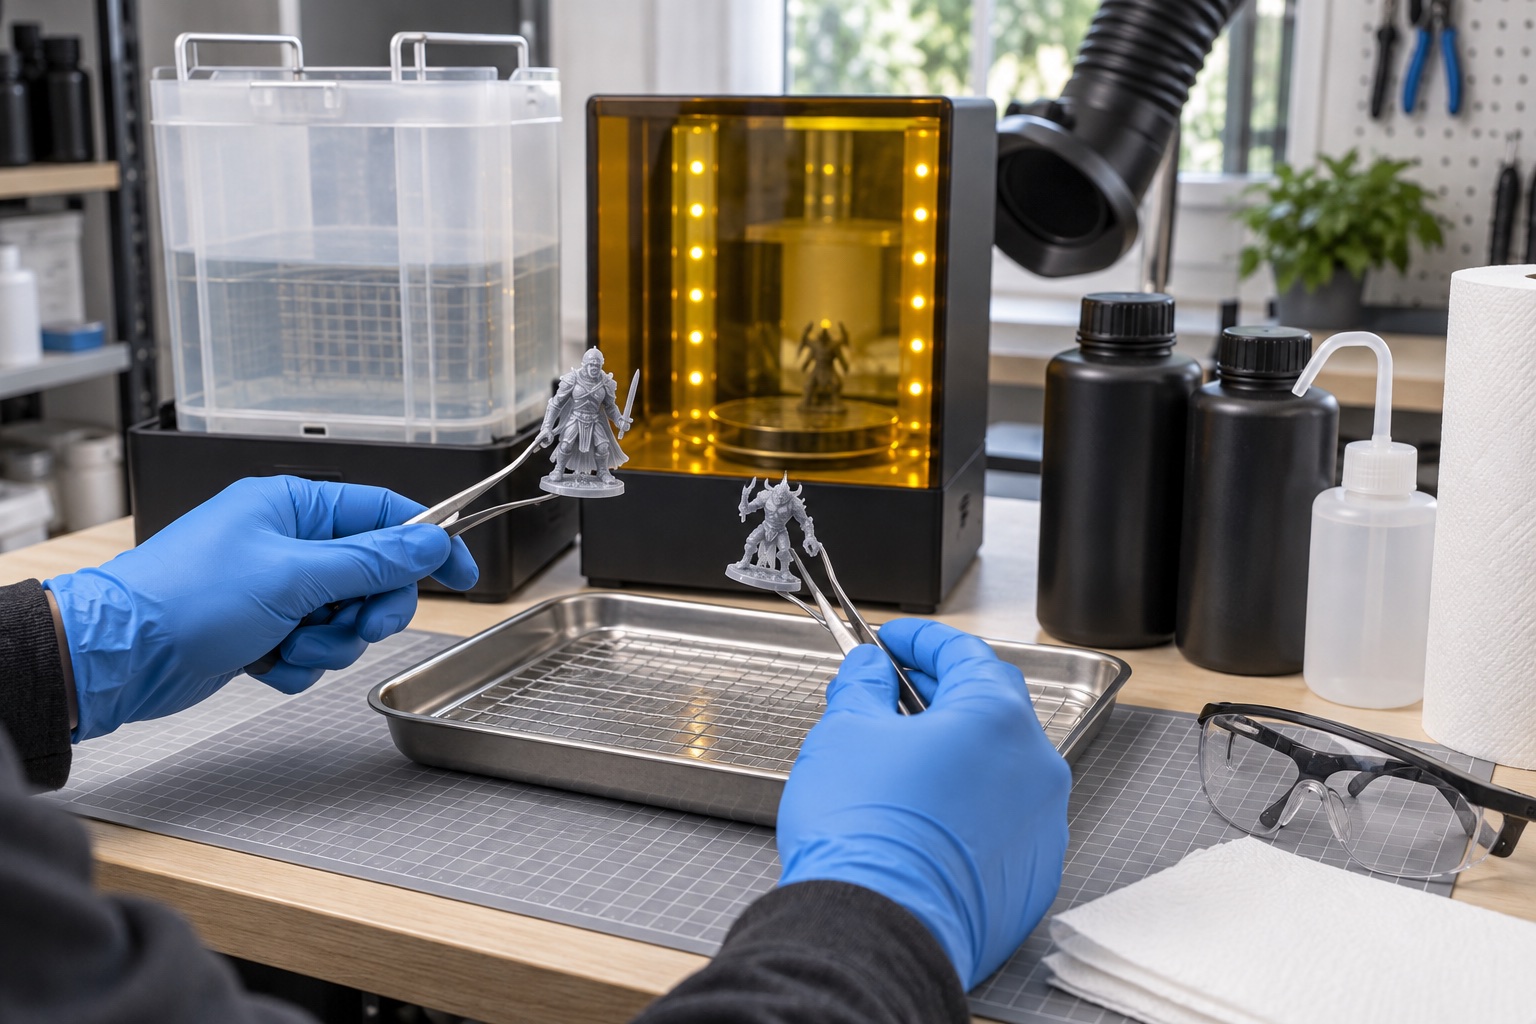
- Lavado: agitar o sumergir la pieza en IPA, o un limpiador específico para resina, entre 2 y 5 minutos según el grosor de la geometría.
- Secado: dejar evaporar el IPA por completo antes de continuar; el exceso de humedad afecta el curado final.
- Curado: exponer la pieza a luz UV controlada de 405 nm unos minutos más, según el fabricante de la resina, para alcanzar su resistencia final.
Retirar los soportes suele hacerse después del curado, cuando el material ya no se deforma con la presión de las pinzas.
Seguridad y ventilación: el posprocesado también cuenta
La resina líquida sin curar puede irritar piel y ojos, provocar reacciones alérgicas en contacto repetido y es tóxica para organismos acuáticos si se vierte por el drenaje, advertencias que ELEGOO incluye en la información de seguridad de sus propios productos, junto con la recomendación de usar guantes, protección ocular y evitar su liberación al ambiente.
El paso que más se subestima es el posprocesado, no la impresión. En el estudio de cámara ambiental de Bowers et al. sobre COVt en impresión con resina, que midió compuestos orgánicos volátiles totales durante impresión con estereolitografía y DLP, las tareas de lavado, remojo y secado con IPA alcanzaron hasta 36,8 mg/m³ de COVt, frente a un máximo de apenas 0,1 mg/m³ durante el vaciado de resina, la impresión y la recuperación de la pieza, y hasta 3 mg/m³ durante el curado UV. Esas cifras corresponden a las condiciones controladas del estudio, no a un límite de exposición doméstica; el punto práctico es que el lavado con IPA, no la impresora, suele ser la fase con más emisión del proceso, y conviene hacerlo en un área ventilada, no junto a la impresora dentro de un cuarto cerrado.
Residuos en México: qué sí puede afirmarse
La NOM-052-SEMARNAT-2005 establece las características, el procedimiento de identificación y clasificación, y los listados de residuos peligrosos en México; no clasifica de forma automática toda la resina sobrante o el IPA contaminado como residuo peligroso. La clasificación depende de si el residuo específico cumple las características, por ejemplo toxicidad al ambiente determinada mediante pruebas de extracción, que la norma define, y de lo que indique la hoja de datos de seguridad (SDS) del fabricante de esa resina en particular.
La forma correcta de proceder es revisar la SDS del producto que se usa y, si aplica alguna característica de peligrosidad, gestionar ese residuo conforme a lo que exige la norma, sin asumir un estatus único para "la resina" en general ni verter sobrantes o IPA usado por el drenaje.
Cuándo NO conviene elegir resina
- Se necesitan piezas funcionales de más de 20 a 25 cm sometidas a impacto o intemperie prolongada: el filamento (PETG, ABS, nailon) suele resistir mejor ese uso que las resinas estándar de estas máquinas.
- El proyecto requiere producir muchas piezas por día sin intervención manual: el lavado y curado no se automatiza en ninguno de los cuatro modelos de esta comparativa, así que el cuello de botella no es la impresora sino el posproceso.
- Se prioriza evitar por completo el manejo de líquidos, vapores o desechos especiales: el FDM resuelve ese punto desde el diseño del proceso, no solo con más ventilación.
- Se planea uso clínico o dental que requiera biocompatibilidad certificada: eso depende de una resina específica con su propia certificación, no de que la impresora "sea de resina".
- El presupuesto ya está ajustado solo para la máquina más barata de la comparativa: sin estación de lavado/curado ni resina de repuesto, la primera impresión útil tarda más en llegar de lo esperado.
Errores de compra que cuestan resina, tiempo y piezas
- Elegir por la K más alta sin revisar el tamaño de píxel en micras (ver Píxel XY).
- Elegir por el mm/h más alto publicado, sin verificar a qué capa y resina corresponde esa cifra (ver Velocidad).
- Comprar la impresora sin presupuestar estación de lavado/curado, guantes e IPA.
- Ignorar quién vende la máquina y bajo qué condiciones, cuando el mismo modelo aparece listado a precios distintos por distintos vendedores en la misma tienda.
- Asumir que cualquier resina sirve para uso dental o clínico sin revisar la certificación de esa resina en particular.